
Cena bioreaktoru nezahrnuje pouze samotnou nádobu. Pokud bych dimenzoval systém pro kultivované maso, zaměřil bych se nejprve na pět klíčových aspektů: velikost, materiál, řídicí hardware, míchání a přenos kyslíku a strategii škálování.
Zde je stručný přehled:
- Malý 50litrový laboratorní bioreaktor může stát přibližně 7 000–9 000 USD
- Velký systém o objemu 5 000 litrů a více může dosáhnout 300 000 USD nebo více
- Nerezová ocel obvykle představuje vyšší počáteční investici a vyžaduje čisticí a sterilizační systémy
- Jednorázové systémy (single-use) mohou snížit počáteční výdaje, vyžadují však průběžné nákupy jednorázových vaků
- Kvalitnější senzory a automatizace zvyšují pořizovací náklady, mohou však snížit nároky na lidskou práci a minimalizovat riziko ztráty šarže
- Volba způsobu škálování je zásadní: jedna velká nádoba, několik menších jednotek nebo kontinuální uspořádání mohou zcela odlišným způsobem ovlivnit celkové náklady
- Jeden z modelů ve zdrojovém článku naznačuje, že kontinuální proces by mohl snížit CapEx a OpEx o 55 % v horizontu 10 let
Jinými slovy: bioreaktor s nejnižší pořizovací cenou nemusí představovat systém s nejnižšími provozními náklady.
Dr. Marianne Ellis: Návrh velkokapacitních bioreaktorů a bioprocesů pro kultivované maso
sbb-itb-c323ed3
Rychlé srovnání
| Nákladový faktor | Vliv na náklady | Na co se zaměřit |
|---|---|---|
| Velikost a pracovní objem | Větší nádoby jsou nákladnější na pořízení, instalaci, ohřev, chlazení i provoz | Prostorové dispozice, inženýrské sítě, buněčná denzita |
| Materiál a konstrukce | Nerezová ocel a jednorázové plastové bioreaktory ovlivňují strukturu nákladů odlišně | Čištění, spotřební materiál, riziko kontaminace |
| Řízení a senzorika | Vyšší úroveň automatizace znamená vyšší počáteční investici | Kalibrace, personální náklady, konzistence šarží |
| Míchání, přenos kyslíku a tepla | Nevhodný návrh může zvýšit spotřebu energie a způsobit procesní komplikace | Smykové napětí, spotřeba kyslíku, chladicí výkon |
| Plán škálování (scale-up) | Vsádkové (batch), paralelní (scale-out) i kontinuální uspořádání mění dlouhodobé náklady | Rozložení rizik, prostoje, celkový výtěžek |
Pokud bych to měl shrnout do jedné věty: náklady na bioreaktor vyplývají z konstrukčních parametrů, které určují jak pořizovací cenu, tak každodenní provozní náklady.
Co skutečně tvoří náklady na bioreaktor
Cena bioreaktoru představuje kompletní instalovaný systém, nikoli pouze samotnou nádobu. Při výrobě kultivovaného masa mohou náklady rychle růst, pokud reaktor musí zvládat vysokou buněčnou denzitu a pracovat za přísně sterilních podmínek.
Náklady se dělí do dvou hlavních kategorií. Kapitálové výdaje (CapEx) zahrnují počáteční investici: nádobu, automatizační hardware, senzory, potrubní rozvody, rozvody plynů, instalaci a kalibraci. U systémů z nerezové oceli je navíc nutná infrastruktura pro CIP a SIP. Provozní výdaje (OpEx) pokrývají každodenní provozní náklady: kultivační média, energie, vodu, obsluhu, rekalibrace a náhradní díly. Značná část těchto nákladů je přímo dána konstrukčním řešením systému, a proto je následujících pět faktorů tak zásadních.
| Nákladová kategorie | Typ | Příklady |
|---|---|---|
| Nádoba a hardware | CapEx | Nerezové nádrže, míchadla, motorové pohony, pouzdra pro jednorázové systémy |
| Automatizace a řízení | CapEx | Systémy PLC, PID regulátory, dotykové panely HMI |
| Spotřební materiál | OpEx | Kultivační média, jednorázové vaky (single-use), odpěňovací činidla, plyny (O₂, CO₂, N₂) |
| Média a energie | OpEx | Elektřina pro ohřev/chlazení, voda pro CIP/SIP, výroba páry |
| Údržba | OpEx | Rekalibrace senzorů, výměna těsnění, výměna filtrů, pracovní síla |
Než se začneme věnovat těmto pěti faktorům, je důležité si ujasnit tři základní pojmy.
Pracovní objem je objem kapaliny uvnitř reaktoru. Obvykle představuje 70–80 % celkového objemu nádoby [1][2] a ovlivňuje jak velikost nádoby, tak množství potřebného prostoru v provozu.
Přenos kyslíku popisuje, jak efektivně se kyslík dostává k buňkám. Pokud je přenos slabý, můžete k dosažení stejného výsledku potřebovat větší a nákladnější reaktor [2].
Řízení procesů znamená automatizované monitorování a úpravu pH, teploty a rozpuštěného kyslíku [1][2]. Pokročilejší řízení zvyšuje CapEx, může však snížit riziko selhání šarže i mzdové náklady.
1. Velikost bioreaktoru a pracovní objem
Velikost je jedním z nejvýraznějších nákladových faktorů u bioreaktorů. S rostoucím pracovním objemem se prodražuje samotná nádoba a spolu s ní také přenos plynů, ohřev, chlazení, sterilizace, senzory i řídicí systémy. Jednoduše řečeno, velikost předurčuje téměř každé další rozhodnutí o nákladech.
Dopad na CapEx
Větší nádoby neznamenají pouze vyšší pořizovací cenu. Jejich integrace do provozu je rovněž nákladnější. Komerční produkce často vyžaduje reaktory o objemu v řádu tisíců litrů, což posouvá počáteční investice daleko nad rámec toho, co byste očekávali u laboratorních či pilotních systémů[2].
Existuje zde také praktický kompromis. Místo pořízení jednoho masivního reaktoru někteří výrobci používají několik nádob o objemu 100–1 000 litrů. To může současně snížit počáteční náklady i technologické riziko[2]. Jde o dostupnější cestu pro týmy, které potřebují prostor ke škálování, aniž by veškeré finanční prostředky vložily do jediného obřího systému.
Dopad na OpEx
Větší pracovní objemy mohou v určitých podmínkách snížit náklady na kilogram. To však neznamená, že každodenní provoz bude celkově levnější. Větší systémy obvykle vyžadují více energie na regulaci teploty a řízení procesů, více médií a více personálu na obsluhu a údržbu.
S rostoucím objemem je také náročnější samotné řízení. Ve větších měřítkách se hůře kontrolují gradienty kyslíku, živin a odpadních látek[2]. A pokud v nádobě dochází ke kolísání podmínek, může s nimi kolísat i stabilita celého procesu.
Vysokohustotní produkce
Vysokohustotní produkce často cílí na buněčné hustoty přesahující 1×10^7 buněk/ml[2]. To ukazuje, jaký výkon mohou velké systémy nabídnout, ale také jak velký kapitál je v jejich realizaci vázán. Pro řadu výrobců představuje výhodnější cestu využití menších nádob provozovaných při vysoké hustotě namísto předčasného vázání kapitálu do masivní infrastruktury.
| Pracovní objem | Typické využití |
|---|---|
| 50 litrů | VaV a raný vývoj[1] |
| 100–1 000 litrů | Zařízení typu scale-out; cesta s nižšími kapitálovými výdaji[2] |
| 1 000–5 000 litrů | Pilotní a průmyslové měřítko[1] |
| 5 000 litrů+ | Velké průmyslové systémy[1] |
Jakmile je stanoven objem, materiál a konstrukční standard určují, nakolik nákladná bude samotná nádoba.
2. Materiál reaktoru a konstrukční standard
Volba materiálu představuje jeden z hlavních faktorů ovlivňujících pořizovací i provozní náklady bioreaktoru. Nerezová ocel, jednorázové polymerní systémy (single-use) a sklo – každá z těchto variant přináší jiný poměr počátečních investic, provozních nákladů a každodenních rizik. Další vrstvou je pak samotný konstrukční standard: zvolený materiál a úroveň zpracování přímo ovlivňují požadavky na sterilizaci, náročnost údržby i náklady na náhradní díly.
Dopad na CapEx
Skleněné systémy představují obvykle cenově nejdostupnější variantu. Nejčastěji se využívají v laboratorním a stolním měřítku, zpravidla v rozmezí 3–50 litrů [1].
Při přechodu na větší pilotní a průmyslové objemy se standardní volbou stává nerezová ocel [2]. Jednorázové systémy mohou snížit počáteční investiční výdaje, což se může jevit lákavě. V měřítku výroby, jaké vyžaduje kultivované maso, se však náklady na sterilní jednorázové vaky stávají často neekonomickými [2].
Dopad na OpEx
Nerezové systémy generují opakované provozní náklady na vodu, energii a čisticí chemikálie nezbytné pro každý sterilizační cyklus [2]. Jednorázové systémy tento model obracejí. Odstraňují sice náročnost spojenou s čištěním, ale nahrazují ji trvalou nákupní zátěží v podobě spotřebních vaků.
Pro vysokohustotní produkci kultivovaného masa je kvalita konstrukčního zpracování klíčová, neboť přímo ovlivňuje riziko kontaminace a konzistenci šarží. Buňky kultivovaného masa nemají buněčnou stěnu, a jsou proto výrazně citlivější na fyzikální stres než buňky mikrobiální. Konstrukční detaily a přesnost zpracování tak rozhodně nejsou pouhou formalitou.
Hrubá povrchová úprava vnitřních částí nebo nízká kvalita svarů mohou zanechat mikroskopické štěrbiny, ve kterých se mohou zachytit kontaminanty. A v tomto prostředí může jediná kontaminace zničit celou šarži. Nerezová ocel 316L je běžným průmyslovým standardem pro bioreaktory na kultivované maso, protože poskytuje odolnost proti korozi a výborně snáší sanitární čisticí prostředky [1].
Zásadní je také odolnost senzorů. In-line senzory musí zvládat opakované sterilizační cykly bez driftu kalibrace [2]. Vnitřní geometrie má rovněž přímý vliv na chování a růst buněk. Konstrukce bioreaktoru určuje míru smykového napětí, kterému jsou buňky během míchání vystaveny, což může ovlivnit jejich životaschopnost a diferenciaci [2].
Po kvalitě materiálu a zpracování je dalším hlavním nákladovým faktorem rozsah řídicího hardwaru, který bioreaktor vyžaduje.
3. Řízení procesů a instrumentace
Po konstrukci nádoby je řídicí hardware často dalším klíčovým faktorem ovlivňujícím náklady.
Dopad na CapEx
Základní řídicí systémy představují poměrně nízkou investici. Jakmile však přejdete na jednotky v průmyslovém měřítku s plnou automatizací, sadami senzorů a dotykovými ovládacími panely, náklady mohou přesáhnout $200,000. Pokud přidáte pokročilé spektroskopické systémy pro online monitorování v reálném čase, investiční výdaje v nejvyšším segmentu dále narůstají [1][2].
Dopad na OpEx
In-line senzory s sebou nesou provozní náklady. Vyžadují kalibraci a pravidelnou výměnu, což zvyšuje výdaje na práci a údržbu. Offline odběr vzorků sice snižuje nároky na hardware, vytváří však více manuální práce a přináší vyšší riziko kontaminace [2].
Vliv na konzistenci procesu
Mezi hlavní sledované proměnné patří teplota, pH, rozpuštěný kyslík, CO₂, glukóza, biomasa a klíčové metabolity [2]. Opomenutí kterékoliv z nich může vést k postupné skryté odchylce procesu, jež se projeví až sníženou výtěžností nebo ztrátou celých šarží.
Ve velkoobjemových nádobách měření jedním senzorem často nestačí. Podmínky se mohou v různých částech bioreaktoru lišit, proto je k přesnému zmapování těchto gradientů často nutné použít senzorová pole rozmístěná ve více bodech, která poskytují automatizovaným řídicím systémům spolehlivá data pro okamžitou regulaci [2].
Význam pro produkci kultivovaného masa s vysokou hustotou
Kultivace pro kultivované maso při vysoké hustotě – obecně definované překročením 1 × 10⁷ buněk/ml – kladou na monitorovací systémy výrazně vyšší nároky [2]. S rostoucí hustotou buněk dochází k rychlejší akumulaci inhibičních metabolitů, jako jsou amoniak a kyselina mléčná. Pokud instrumentace tyto posuny nezaznamená v reálném čase, životaschopnost buněk může prudce klesnout.
I u robustnějších buněčných linií bioreaktor stále vyžaduje precizní instrumentaci pro včasnou detekci jakýchkoliv odchylek.
Tyto nároky na řízení dále rostou, pokud reaktor musí současně zajišťovat míchání, přenos kyslíku a odvod tepla.
4. Návrh míchání, přenosu kyslíku a tepelného managementu
Jakmile jsou vyřešeny řídicí systémy, dalším významným nákladovým faktorem je způsob, jakým reaktor zajišťuje cirkulaci kapaliny, přivádí kyslík do kultury a odvádí přebytečné teplo.
Při výrobě kultivovaného masa mají tyto tři funkce přímý vliv na CapEx i OpEx.
Dopad na CapEx
Míchací systém má zásadní vliv na cenu a konstrukční složitost reaktoru. Standardním řešením zůstávají míchané bioreaktory (STR). Využívají mechanická míchadla, která se osvědčila v mnoha bioprocesech. U kultivovaného masa je však specifické úskalí: živočišné buňky nemají buněčnou stěnu, takže jsou mnohem náchylnější ke smykovému napětí vyvolanému turbulencí. Konstrukce reaktoru se proto často musí přiklonit k nízkostřižným míchadlům, případně přejít na airliftové reaktory.
Airliftové reaktory využívají řízené probublávání plynu a neobsahují pohyblivé součásti. To z nich může činit vhodnější volbu pro větší měřítka. Ve skutečnosti se stávají atraktivnějšími při objemech nad 20,000 L, kde je mechanické míchání již obtížněji obhajitelné [2].
Tepelný management představuje další nákladovou položku. Velkoobjemové kultury s vysokou hustotou buněk nepřetržitě generují teplo, které je nutné odvádět, aby byla teplota savčích buněk udržována na 37°C [2]. V praxi to znamená integraci chladicích plášťů a hardwaru pro regulaci teploty, což zvyšuje CapEx [1].
Dopad na OpEx
Provozní náklady jsou do značné míry určovány spotřebou energie. Míchání, aerace a chlazení vyžadují příkon, což se ve velkém měřítku rychle sčítá.
Procesy CIP a SIP u nerezových systémů navíc zvyšují výdaje za vodu a energii. Jednorázové systémy (single-use) tyto kroky čištění eliminují, kompromisem jsou však náklady na spotřební vaky [1][2].
Vliv na konzistenci procesu
Při nedostatečném míchání mohou v reaktoru vznikat gradienty živin, kyslíku a teploty. To představuje problém, protože buňky v jedné části nádoby mohou být vystaveny zcela odlišným podmínkám než buňky jinde.
Homogenitu lze zlepšit zvýšením otáček míchadla, tím se však zvyšuje i smykové napětí. Obdobnému kompromisu čelí aerace: menší bubliny mohou zlepšit přenos kyslíku, mohou však také poškozovat buňky [2].
Právě proto je navyšování měřítka kultivovaného masa tak náročné. Lepší přenos často znamená vyšší zátěž pro buňky.
Význam pro vysokohustotní výrobu kultivovaného masa
Při vysoké hustotě buněk tyto faktory prudce zvyšují náklady [2]. Poptávka po kyslíku strmě stoupá, výdej tepla se zvyšuje a riziko lokálních gradientů roste s každým navýšením objemu reaktoru.
Tato konstrukční rozhodnutí také určují, zda lze kapacitu reaktoru efektivně navyšovat.
5. Strategie scale-up a účelová vhodnost
Jakmile je bioreaktor schopen dobře míchat, dodávat dostatek kyslíku a řádně odvádět teplo, dalším zásadním nákladovým faktorem se stává měřítko. V této fázi se řada projektů stává buď finančně životaschopnými, nebo se začnou rychle prodražovat.
Strategie škálování představuje jeden z hlavních hybatelů nákladů na bioreaktory.
Dopad na CapEx
V zásadě existují dvě cesty: scale-up (zvětšování měřítka) nebo scale-out (rozšiřování počtu jednotek). Scale-up znamená přechod na stále větší nádoby. Scale-out znamená paralelní provoz několika menších reaktorů současně.
Teoreticky se větší nádoby mohou jevit jako samozřejmá volba. V praxi však mohou náklady nad hranicí několika tisíc litrů stoupat velmi rychle. Je zapotřebí náročnější inženýrské řešení pro zajištění výměny plynů, přenosu tepla a zvládnutí smykového napětí. To zásadním způsobem zvyšuje počáteční investiční výdaje [2].
Strategie scale-out může počáteční zátěž CapEx zmírnit a rozložit kapitálové riziko mezi více jednotek. Úskalí je však prosté: spolehlivý provoz více menších reaktorů obvykle vyžaduje vyšší míru automatizace v zázemí [2].
Svou roli hraje také samotný model zpracování. Podle modelů může přechod ze vsádkového (batch) na kontinuální zpracování ušetřit 55 % jak na CapEx, tak na OpEx v průběhu 10 let, přičemž zároveň snižuje potřebný objem nádoby pro dosažení stejného výstupu [2]. To představuje zásadní změnu, nikoli drobnou úpravu.
Dopad na OpEx
Vsádkové procesy mívají vyšší provozní náklady, protože přirozeně zahrnují prostoje mezi jednotlivými cykly. Ke splnění produkčních cílů často vyžadují i větší nádoby. Oba tyto faktory tlačí OpEx směrem nahoru [2].
Kontinuální a perfuzní systémy fungují odlišně. Udržují proces v ustáleném stavu, což minimalizuje prostoje i neefektivitu spojenou s opakovaným spouštěním a zastavováním. Přesto hlavní provozní náklady nemizí. Spotřeba médií a energie na sterilizaci zůstávají prioritními položkami bez ohledu na zvolený postup [2].
Vliv na konzistenci procesu
Vsádkové kultury jsou ze své podstaty proměnlivé. Živiny v čase ubývají, zatímco metabolity se hromadí. Podmínky se tak v průběhu kultivace posouvají, což komplikuje regulaci.
Kontinuální výroba udržuje systém v ustáleném stavu. Tím přímo redukuje problémy s gradienty kyslíku, živin a teploty, jejichž řízení je s rostoucí velikostí reaktoru stále náročnější [2]. Zjednodušeně řečeno: to, co je v malé nádobě snadno zvládnutelné, se ve velkém měřítku může stát zásadním problémem.
Před realizací rozsáhlých investic do CapEx využijte k optimalizaci podmínek 250 mL scale-down reaktory [2]. Jde o výrazně úspornější způsob, jak přesně zjistit skutečné nároky buněk.
Význam pro vysokohustotní produkci kultivovaného masa
U kultivovaného masa je to ještě specifičtější. Mnoho buněk relevantních pro masné produkty je závislých na ukotvení (anchorage-dependent), takže se přirozeně nehodí pro velkoobjemovou produkci ve škálovatelném bioreaktoru. Aby to fungovalo, výrobci často musí adaptovat buňky pro suspenzní růst nebo použít mikronosiče [2].
Tato adaptace není podružnou záležitostí. Stojí přímo v centru komerční životaschopnosti. Jinými slovy, škálování není pouze o velikosti nádoby. Jde také o to, zda se buňky dokážou chovat v systému, který lze provozovat na výrobní úrovni, aniž by se náklady vymkly kontrole. Tyto volby určují kompromisy uvedené v tabulce níže.
Přehled nákladových kompromisů u bioreaktorů
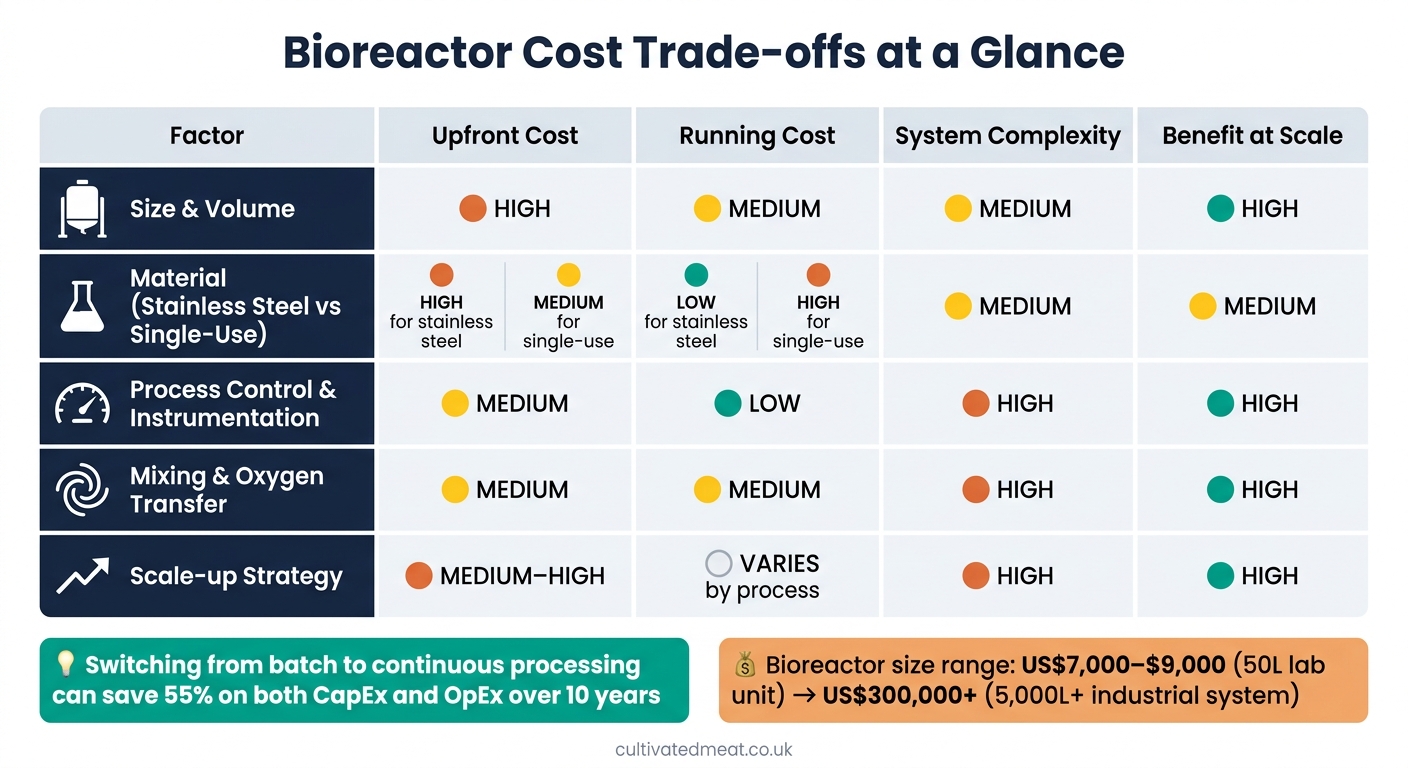
Faktory nákladů na bioreaktory: Rozpad CapEx vs. OpEx pro kultivované maso
V systémech s vysokou hustotou buněk pro kultivované maso představují náklady více než jen pořizovací cenu nádoby. Celkový obraz různými způsoby utváří pět faktorů: počáteční výdaje, každodenní provozní náklady a technická složitost. Níže uvedená tabulka staví tyto faktory vedle sebe.
Chápejte tento přehled jako nákladovou mapu, nikoli jako žebříček.
| Faktor | Počáteční náklady | Provozní náklady | Komplexita systému | Přínos při navýšení kapacity |
|---|---|---|---|---|
| 1. Velikost a objem | Vysoké | Střední | Střední | Vysoký |
| 2. Materiál (nerezová ocel vs. single-use) | Vysoké (nerezová ocel) / Střední (single-use) | Nízké (nerezová ocel) / Vysoké (single-use) | Střední | Střední |
| 3. Řízení procesů a instrumentace | Střední | Nízké | Vysoká | Vysoký |
| 4. Míchání a přenos kyslíku | Střední | Střední | Vysoká | Vysoký |
| 5. Strategie scale-up | Střední–Vysoké | Liší se dle procesu | Vysoká | Vysoký |
Rychlý pohled na tabulku ukazuje jednu věc: každý nákladový faktor dopadá jinam. Větší systémy obvykle vyžadují více počátečních financí. Volba materiálu posouvá rovnováhu mezi kapitálovými výdaji a opakovanými provozními výdaji. Řídicí systémy zvyšují komplexitu, ale mohou zpřesnit konzistenci procesu při velkém měřítku.
Míchání a přenos kyslíku spadají do podobné kategorie. Nezvyšují pouze náklady na hardware; také ztěžují správný provoz celého systému. A u kultur s vysokou hustotou buněk na tom záleží. Pokud je míchání nedostatečné nebo vázne dodávka kyslíku, výkonnost může rychle klesnout.
Strategie navýšení kapacity (scale-up) má největší dlouhodobý vliv na celkové náklady. Právě zde může procesní design zásadním způsobem změnit ekonomiku projektu. Náklady prudce rostou s přechodem z laboratorní práce do průmyslové výroby, proto raná rozhodnutí o škálování vrhají dlouhý stín. Tyto volby jsou kritické, jakmile odvětví postupuje podle plánu pro kultivované maso směrem ke komercializaci. Vyniká jeden příklad: přechod z vsádkového (batch) na kontinuální proces podle modelů přináší úsporu 55 % kapitálových a provozních výdajů v horizontu 10 let [2].
Závěr shrnuje tyto kompromisy dohromady.
Závěr
Náklady na bioreaktor neurčuje žádný jednotlivý parametr. Vše se odvíjí od pěti hlavních voleb: velikosti, materiálu, řízení, míchání a strategie škálování. A hlavním parametrem ke sledování jsou celkové náklady, nikoli pouze pořizovací cena.
Správný bioreaktor je ten, který splňuje procesní cíl při nejnižších celkových nákladech. K modelování těchto proměnných můžete využít kalkulátor nákladů na kultivované maso. Musí vyhovovat dané buněčné linii, zajišťovat sterilitu a podporovat stabilní růst bez zbytečných vícenákladů, které proces nevyžaduje. Právě proto mají raná rozhodnutí o návrhu tak zásadní význam.
Volba procesu může v průběhu času výrazně ovlivnit jak CapEx, tak OpEx. Promyšlenější konstrukce bioreaktorů představuje jednu z cest ke snížení výrobních nákladů na kultivované maso.
Další odborné články o kultivovaném mase naleznete na stránkách Cultivated Meat Shop.
Často kladené otázky
Proč je cena samotné nádoby pouze částí celkových nákladů na bioreaktor?
Cena nádoby představuje pouhou část celkových nákladů na bioreaktor. Značný podíl výdajů tvoří každodenní provozní náklady a infrastruktura, kterou provoz v okolí systému vyžaduje.
To zahrnuje energii na vytápění, chlazení a cirkulaci kyslíku, stejně jako čisticí a sterilizační systémy a precizní monitorovací zařízení. V Cultivated Meat Shop sledujeme, jak tyto faktory ovlivňují ekonomickou dostupnost v době, kdy se celé odvětví posouvá směrem ke škálovatelným standardům potravinářské kvality.
Kdy jsou jednorázové systémy (single-use) levnější než nerezová ocel?
Jednorázové bioreaktory mohou být méně nákladné než nerezové systémy, protože eliminují nutnost nákladné infrastruktury pro CIP (cleaning-in-place) a SIP (sterilisation-in-place). Mohou také snížit počáteční kapitálové výdaje, jelikož vyžadují méně nerezové oceli, potrubních rozvodů a senzorů.
Díky tomu, že jsou dodávány předem sterilizované, mohou rovněž zkrátit dobu mezi jednotlivými šaržemi a snížit spotřebu vody i energie. Tato ekonomika však funguje pouze tehdy, pokud je efektivně vyřešeno nakládání s odpady a cena jednorázových vaků vhodných pro styk s potravinami pro kultivované maso zůstává pod kontrolou.
Proč může kontinuální proces snížit náklady na bioreaktory?
Kontinuální proces může snížit náklady na bioreaktory, protože eliminuje prostoje nutné k čištění a sterilizaci zařízení mezi jednotlivými výrobními cykly. Místo neustálého zastavování a spouštění systém běží nepřetržitě: zralé buňky jsou odebírány, čerstvé živiny doplňovány a produkce plynule pokračuje.
Díky monitoringu v reálném čase a zařízením pro retenci buněk může toto uspořádání zefektivnit výrobu a současně snížit kapitálové i provozní náklady. V horizontu 10 let může ve srovnání s vsádkovým (batch) procesem tyto náklady snížit až o 55 %.